


Trid taqra! X'inhuma l-metodi ta 'toqob tal-magni?
Meta mqabbel mal-magni tal-wiċċ taċ-ċrieki ta 'barra, il-kundizzjonijiet għall-magni tat-toqob huma ħafna agħar, u t-toqob tal-magni huwa aktar diffiċli mill-magni ta' ċrieki ta 'barra. Dan għaliex:
1) Id-daqs tal-għodda użata għall-magni tat-toqba huwa limitat mid-daqs tat-toqba li qed tiġi mmaxinjata, li tirriżulta f'riġidità fqira u deformazzjoni u vibrazzjoni tal-liwi faċli;
2) Meta tuża għodod tal-qtugħ ta 'daqs fiss biex tipproċessa toqob, id-daqs tat-toqba ħafna drabi jiddependi direttament fuq id-daqs korrispondenti tal-għodda, u l-iżball tal-manifattura u l-ilbies tal-għodda jaffettwaw direttament l-eżattezza tal-magni tat-toqba;
3) Meta t-toqob tal-magni, iż-żona tat-tqattigħ tkun ġewwa l-biċċa tax-xogħol, u l-kundizzjonijiet għat-tneħħija taċ-ċippa u d-dissipazzjoni tas-sħana huma fqar, li jagħmilha diffiċli biex tikkontrolla l-eżattezza tal-magni u l-kwalità tal-wiċċ.
waħda
Tħaffir u reaming
(1) Tħaffir
It-tħaffir huwa l-ewwel proċess ta 'toqob tal-magni fuq materjali solidi, b'dijametru tat-tħaffir ġeneralment inqas minn 80mm. Hemm żewġ modi biex drill: wieħed huwa li ddawwar il-drill bit; Tip ieħor huwa rotazzjoni tal-biċċa tax-xogħol. L-iżbalji ġġenerati miż-żewġ metodi ta 'tħaffir ta' hawn fuq mhumiex l-istess. Fil-metodu tat-tħaffir li jdawwar il-drill bit, meta t-tarf tat-tqattigħ ikun asimmetriku u t-drill bit ma jkunx riġidu biżżejjed, il-linja ċentrali tat-toqba pproċessata tkun imxawwra jew mhux dritta, iżda l-apertura tibqa 'bażikament mhux mibdula; Fil-metodu tat-tħaffir li ddawwar il-biċċa tax-xogħol, għall-kuntrarju, id-devjazzjoni tal-bit drill se tikkawża bidla fl-apertura, filwaqt li l-linja ċentrali tat-toqba tibqa 'dritta.
L-għodod tat-tħaffir komunement użati jinkludu: Fried Dough Twists drill, center drill, deep hole drill, eċċ., Li minnhom l-aktar użat komunement huwa l-Fred Dough Twists drill, li l-ispeċifikazzjoni tad-dijametru tiegħu hija Φ 0.{{1} }mm.
Minħabba limitazzjonijiet strutturali, l-ebusija tal-liwi u l-ebusija tat-torsjoni tat-drill bit huma t-tnejn baxxi, flimkien ma 'ċentru fqir, li jirriżulta fi preċiżjoni baxxa fl-ipproċessar tat-tħaffir, ġeneralment jilħaq biss IT13 sa IT11; Il-ħruxija tal-wiċċ hija wkoll relattivament għolja, b'Ra ġeneralment ivarja minn 50 sa 12.5 μ M; Iżda r-rata tat-tneħħija tal-metall tat-tħaffir hija għolja, u l-effiċjenza tat-tqattigħ hija għolja. It-tħaffir jintuża prinċipalment għall-ipproċessar ta 'toqob b'rekwiżiti ta' kwalità baxxa, bħal toqob tal-bolt, toqob tal-qiegħ bil-kamin, toqob taż-żejt, eċċ Għal toqob li jeħtieġu preċiżjoni għolja tal-magni u kwalità tal-wiċċ, għandhom jinkisbu permezz ta 'reaming, reaming, boring, jew tħin. fil-magni sussegwenti.
(2) Toqob li jespandu
L-espansjoni ta 'toqba hija l-ipproċessar ulterjuri ta' toqba li diġà ġiet imtaqqba, mitfugħa, jew falsifikata bl-użu ta 'drill li jespandi, sabiex tespandi l-apertura u tittejjeb il-kwalità tal-magni tat-toqba. L-espansjoni ta 'toqba tista' tintuża bħala proċessar minn qabel qabel magni ta 'preċiżjoni, jew bħala l-ipproċessar finali ta' toqba b'rekwiżiti baxxi. Ir-reamer huwa simili għall-Fred Dough Twists drill, iżda għandu aktar snien u l-ebda tarf salib.
Meta mqabbel mat-tħaffir, l-espansjoni ta 'toqba għandha l-karatteristiċi li ġejjin:
1) It-tħaffir li jespandi għandu numru kbir ta 'snien (3-8 snien), gwida tajba, u qtugħ stabbli;
2) It-drill tar-reaming m'għandux tarf orizzontali u għandu kundizzjonijiet tajbin ta 'qtugħ;
3) L-allowance tal-magni hija żgħira, il-kanal taċ-ċippa jista 'jsir baxx, il-qalba tat-trapan tista' ssir eħxen, u l-korp tal-għodda għandu saħħa u riġidità aħjar. L-eżattezza tal-magni tal-espansjoni tat-toqob hija ġeneralment IT11 ~ IT1 0 livelli, u l-ħruxija tal-wiċċ Ra hija 12.5 ~ 6.3 μ M. It-toqob li jespandu huma komunement użati biex jipproċessaw toqob b'dijametru iżgħar minn. Meta tħaffir toqob b'dijametru akbar (D Akbar minn jew ugwali għal 30mm), huwa komuni li tittaqqab minn qabel bi drill bit żgħir (b'dijametru ta '0.5-0.7 darbiet l-apertura), u mbagħad tuża reamer daqs korrispondenti biex tkabbar it-toqba. Dan jista 'jtejjeb il-kwalità tal-magni u l-effiċjenza tal-produzzjoni tat-toqba.
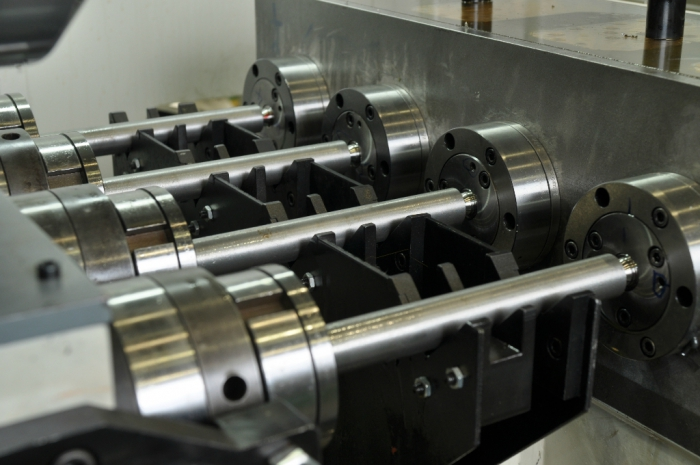
Minbarra li jkunu jistgħu jipproċessaw toqob ċilindriċi, diversi trapani ta 'toqba b'forma speċjali (magħrufa wkoll bħala spot facers) jistgħu jintużaw biex jipproċessaw diversi toqob tas-sedil countersunk u uċuħ tarf ċatti. It-tarf ta 'quddiem tal-facer tal-post huwa spiss mgħammar b'kolonna gwida, li hija ggwidata minn toqba bil-makna.
tnejn
Reaming toqob
Ir-reaming huwa wieħed mill-metodi ta 'magni ta' preċiżjoni għat-toqob, li huwa użat ħafna fil-produzzjoni. Għal toqob iżgħar, ir-reaming huwa metodu ta 'magni aktar ekonomiku u prattiku meta mqabbel mat-tħin taċ-ċirku ta' ġewwa u t-tħaffir ta 'preċiżjoni.
(1) Reamer
Reamers huma ġeneralment maqsuma f'żewġ tipi: reamers tal-idejn u reamers tal-magni. Il-manku tar-reamer tal-idejn huwa manku dritta, b'parti tax-xogħol itwal u effett ta 'gwida aħjar. Il-reamer tal-idejn għandu żewġ strutturi: dijametru ta 'barra integrali u aġġustabbli. Hemm żewġ tipi ta 'magni reamers: dawk bil-manki u dawk bi kmiem. Reamers jistgħu mhux biss jipproċessaw toqob ċirkolari, iżda wkoll reamers taper jistgħu jintużaw biex jipproċessaw toqob għax-xejn.
(2) Proċess ta 'reaming u l-applikazzjoni tiegħu
L-allowance għall-reaming għandha impatt sinifikanti fuq il-kwalità tal-reaming. Jekk il-konċessjoni hija kbira wisq, it-tagħbija fuq ir-reamer tkun għolja, u t-tarf tat-tqattigħ ikun malajr matt, li jagħmilha diffiċli li tinkiseb wiċċ lixx tal-magni u li jiġu żgurati tolleranzi dimensjonali; Il-marġini huwa żgħir wisq biex jitneħħew il-marki tas-sikkina li ħallew il-proċess preċedenti, li naturalment m'għandu l-ebda effett fuq it-titjib tal-kwalità tal-ipproċessar tat-toqba. Il-konċessjoni ġenerali taċ-ċappetta mhux maħduma hija meħuda bħala {{0}}.35-0.15mm, u l-allowance taċ-ċappetta fina tittieħed bħala 0.{15-0.05mm.
Biex tiġi evitata l-formazzjoni ta 'depożiti ta' ċippa, ir-reaming ġeneralment isir b'veloċità ta 'qtugħ aktar baxxa (meta jintużaw reamers tal-azzar b'veloċità għolja biex jipproċessaw l-azzar u l-ħadid fondut, v<8m/min). The value of feed rate is related to the aperture being processed. The larger the aperture, the larger the feed rate value. When high-speed steel reamers process steel and cast iron, the feed rate is usually set to 0.3-1mm/r.
Meta reaming, fluwidu tat-tqattigħ xieraq għandu jintuża għat-tkessiħ, lubrikazzjoni, u tindif biex jipprevjenu l-formazzjoni ta ' depożiti ċippa u t-tneħħija f'waqtha ta ' ċipep. Meta mqabbel mat-tħin u t-tħaffir, ir-reaming għandu produttività ogħla u huwa aktar faċli biex tiġi żgurata l-eżattezza tat-toqba; Madankollu, ir-reaming ma jistax jikkoreġi l-iżball pożizzjonali tal-assi tat-toqba, u l-eżattezza tal-pożizzjoni tat-toqba għandha tiġi żgurata mill-proċess preċedenti. It-toqob tar-reaming mhuwiex adattat għall-ipproċessar ta 'toqob pass u toqob għomja.
L-eżattezza tad-daqs tat-toqba taċ-ċappetta hija ġeneralment IT9 sa IT7, u l-ħruxija tal-wiċċ Ra hija ġeneralment 3.2 sa 0.8 μ M. Għal toqob b'daqs medju u rekwiżiti ta 'preċiżjoni għolja (bħal toqob ta' preċiżjoni tal-livell IT7), il- proċess taċ-ċappetta li jespandi tħaffir huwa skema ta 'magni tipika użata komunement fil-produzzjoni.
tlieta
Toqob boring
Boring huwa metodu makkinar li juża għodod tal-qtugħ biex tkabbar toqob prefabbrikati. Xogħol tat-tħaffir jista 'jitwettaq kemm fuq magna tat-tħaffir kif ukoll fuq torn.
(1) Metodu ta 'boring
Hemm tliet metodi ta 'proċessar differenti għal toqob boring.
1) Ir-rotazzjoni tal-biċċa tax-xogħol u l-moviment tal-għalf tal-għodda f'toqob tat-tħaffir fuq torn l-aktar jappartjenu għal dan it-tip ta 'metodu ta' boring. Il-karatteristiċi tal-proċess huma: l-assi tat-toqba pproċessata hija konsistenti mal-assi tar-rotazzjoni tal-biċċa tax-xogħol, it-tond tat-toqba tiddependi prinċipalment fuq il-preċiżjoni tar-rotazzjoni tal-magħżel tal-għodda tal-magni, u l-iżball tal-forma ġeometrika axjali tat-toqba jiddependi prinċipalment fuq l-eżattezza pożizzjonali tad-direzzjoni tal-għalf tal-għodda relattiva għall-assi tar-rotazzjoni tal-biċċa tax-xogħol. Dan il-metodu tat-tħaffir huwa adattat għall-magni tat-toqob b'rekwiżiti ta 'koassjalità fuq il-wiċċ ta' barra.
2) L-għodda ddur, u l-biċċa tax-xogħol timxi fl-għalf. Il-magħżel tal-magna tat-tħaffir imexxi l-għodda tat-tħaffir biex idawwar, u l-mejda tax-xogħol issuq il-biċċa tax-xogħol biex tiċċaqlaq fl-għalf.
3) L-għodda ddur u twettaq moviment tal-għalf bl-użu ta 'dan il-metodu ta' boring. It-tul tal-boring bar jinbidel, u d-deformazzjoni tal-forza tal-boring bar tinbidel ukoll. L-apertura ħdejn il-kaxxa taż-żarżur hija akbar, filwaqt li l-apertura 'l bogħod mill-kaxxa tal-magħżel hija iżgħar, u tifforma toqba għax-xejn. Barra minn hekk, hekk kif it-tul li jisporġu tal-baring boring jiżdied, id-deformazzjoni tal-liwi taż-żarżur ikkawżata mill-piż tagħha stess tiżdied ukoll, u l-assi tat-toqba bil-makna se tipproduċi tgħawwiġ korrispondenti. Dan il-metodu boring huwa adattat biss għall-ipproċessar ta 'toqob iqsar.
(2) Boring tad-djamanti
Meta mqabbel ma 'boring ġenerali, il-karatteristiċi tat-tħaffir tad-djamanti huma ammont żgħir ta' qtugħ ta 'wara, rata ta' għalf żgħira, veloċità għolja ta 'qtugħ, u tista' tikseb preċiżjoni għolja tal-magni (IT{{0}}IT6) u wiċċ lixx ħafna (Ra huwa 0.4-0.05) μ m) . It-tħaffir tad-djamanti kien oriġinarjament ipproċessat bi qtugħ tad-djamanti, iżda issa ġeneralment jiġi pproċessat b'liga iebsa, CBN, u għodod tal-qtugħ tad-djamanti artifiċjali. Prinċipalment użat għall-ipproċessar ta 'biċċiet tax-xogħol tal-metall mhux tal-ħadid, jista' jintuża wkoll għall-ipproċessar ta 'partijiet tal-ħadid fondut u tal-azzar.
Il-parametri tat-tqattigħ komunement użati għat-tħaffir tad-djamanti huma:
It-tħaffir minn qabel tal-ammont tal-qtugħ tad-dahar huwa 0.2-0.6mm,
Boring finali huwa 0.1mm;
Ir-rata tal-għalf hija {{0}}.01~0.14mm/r;
Il-veloċità tat-tqattigħ għall-ipproċessar tal-ħadid fondut hija 100-250m/min,
Meta tipproċessa l-azzar, huwa 150-300m/min,
Meta tipproċessa metalli mhux tal-ħadid, il-veloċità hija 300-2000m/min.
Sabiex jiġi żgurat li t-tħaffir tad-djamanti jista 'jikseb preċiżjoni għolja tal-magni u kwalità tal-wiċċ, l-għodda tal-magni (magna tat-tħaffir tad-djamanti) użata għandu jkollha preċiżjoni u ebusija ġeometrika għolja. L-appoġġ taż-żarżur tal-għodda tal-magni juża komunement ball bearings ta 'kuntatt angolari ta' preċiżjoni jew berings li jiżżerżqu idrostatiċi, u partijiet li jduru b'veloċità għolja għandhom ikunu bbilanċjati b'mod preċiż; Barra minn hekk, il-moviment tal-mekkaniżmu tal-għalf għandu jkun bla xkiel ħafna biex jiżgura li l-bank tax-xogħol jista 'jwettaq moviment tal-għalf bla xkiel b'veloċità baxxa.
It-tħaffir tad-djamanti għandu kwalità tajba tal-magni u effiċjenza għolja fil-produzzjoni, u huwa użat ħafna fil-magni finali ta 'toqob ta' preċiżjoni fil-produzzjoni fuq skala kbira, bħal toqob taċ-ċilindri tal-magna, toqob tal-pin tal-pistun, u toqob taż-żarżur fuq kaxxi tal-magħżel tal-għodda tal-magni. Madankollu, għandu jiġi nnutat li meta tuża l-boring tad-djamanti biex tipproċessa prodotti tal-metall iswed, jistgħu jintużaw biss cutters boring magħmula minn liga iebsa u CBN, u cutters boring magħmulin mid-djamanti ma jistgħux jintużaw minħabba li l-affinità bejn l-atomi tal-karbonju fil-grupp tad-djamanti u tal-ħadid elementi hija għolja, u l-ħajja tal-għodda hija baxxa.
(3) Cutter boring
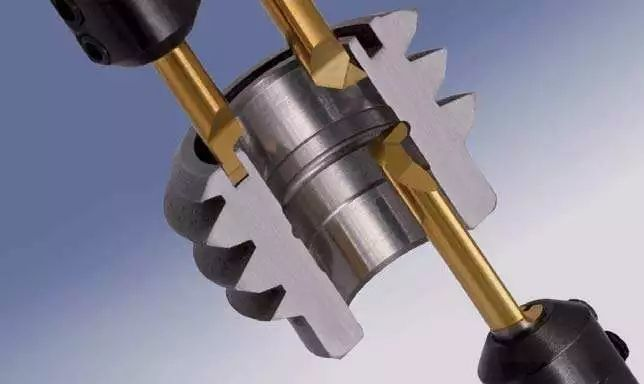
Cutters boring jistgħu jinqasmu fi cutters boring b'tarf wieħed u cutters boring b'tarf doppju.
(4) Il-Karatteristiċi tal-Proċess u l-Medda ta 'Applikazzjoni ta' Boring
Meta mqabbel mal-proċess taċ-ċappetta li jespandi t-tħaffir, id-daqs tal-apertura tat-toqba tat-tħaffir mhuwiex limitat mid-daqs tal-għodda, u t-toqba tat-tħaffir għandha kapaċità qawwija ta 'korrezzjoni tal-iżbalji. Jista 'jikkoreġi l-iżball ta' devjazzjoni tal-assi tat-toqba oriġinali permezz ta 'passes multipli ta' għodda, u jista 'jżomm preċiżjoni pożizzjonali għolja bejn it-toqba tat-tħaffir u l-wiċċ tal-ippożizzjonar.
Meta mqabbel maċ-ċirku ta 'barra tat-torn, minħabba r-riġidità fqira u d-deformazzjoni kbira tas-sistema tal-bar tal-għodda, id-dissipazzjoni tas-sħana u l-kundizzjonijiet tat-tneħħija taċ-ċippa mhumiex tajbin, u d-deformazzjoni termali tal-biċċa tax-xogħol u l-għodda hija relattivament kbira. Il-kwalità tal-magni u l-effiċjenza tal-produzzjoni tat-toqba tat-tħaffir mhumiex għoljin daqs dik taċ-ċirku ta 'barra tat-torn.
Ibbażat fuq l-analiżi ta 'hawn fuq, jista' jiġi konkluż li l-boring għandu firxa wiesgħa ta 'proċessar u jista' jipproċessa toqob ta 'diversi daqsijiet u livelli ta' preċiżjoni. Għal toqob u sistemi ta 'toqob b'aperturi akbar u rekwiżiti ogħla għad-daqs u l-eżattezza tal-pożizzjoni, it-tħaffir huwa kważi l-uniku metodu ta' pproċessar. L-eżattezza tal-magni tat-toqob tat-tħaffir hija bejn il-livelli IT9 u IT7. It-tħaffir jista 'jsir fuq magni tat-tħaffir, tornijiet, magni tat-tħin u għodod tal-magni oħra, bil-vantaġġi ta' flessibilità u flessibilità, u tintuża ħafna fil-produzzjoni. Fil-produzzjoni tal-massa, dies boring huma spiss użati biex itejbu l-effiċjenza boring.
erba
Honing
(1) Prinċipju tal-imsin u ras tal-imsin
Imsin huwa metodu ta 'lostru toqob bl-użu ta' ras tal-imsin bi strixxa tat-tħin (ġebla taż-żejt). Waqt l-imsin, il-biċċa tax-xogħol tibqa 'wieqfa, u r-ras tal-imsin hija mmexxija mill-magħżel tal-għodda tal-magni biex iddawwar u twettaq moviment lineari reċiproku. Fl-ipproċessar tal-imsin, l-istrixxa tat-tħin taġixxi fuq il-wiċċ tal-biċċa tax-xogħol b'ċerta pressjoni, taqta 'saff estremament irqiq ta' materjal mill-wiċċ tal-biċċa tax-xogħol, u t-trajettorja tat-tqattigħ tagħha hija mudell ta 'malji trasversali. Biex jiġi żgurat li t-trajettorja tal-moviment tal-partiċelli li joborxu tal-bar tar-ramel ma tirrepetix, in-numru ta 'revoluzzjonijiet kull minuta tal-moviment rotazzjonali tar-ras tal-imsin għandu jkun ewlieni għan-numru ta' puplesiji reċiprokati kull minuta tar-ras tal-imsin.
L-immaġni tal-angolu trasversali tat-trajettorja tal-imsin hija relatata mal-immaġni tal-veloċità reċiproka u l-immaġni tal-veloċità ċirkonferenzjali tar-ras tal-imsin. Id-daqs tal-angolu tal-immaġni jaffettwa l-kwalità tal-magni u l-effiċjenza tal-imsin. Ġeneralment, l-immaġni hija meħuda bħala grad għal imsin mhux maħdum u grad għal imsin fin. Sabiex tiffaċilita l-iskariku ta 'partiċelli li joborxu miksura u ċipep, tnaqqas it-temperatura tat-tqattigħ, u ttejjeb il-kwalità tal-magni, għandu jintuża fluwidu tal-qtugħ suffiċjenti waqt l-imsin.
Biex jiġi żgurat makkinar uniformi tal-ħitan tat-toqba, l-ivvjaġġar tal-bar tar-ramel għandu jaqbeż ċertu distanza fiż-żewġt itruf tat-toqba. Biex tiġi żgurata allowance uniformi tal-imsin u tnaqqas l-impatt tal-iżball tar-rotazzjoni tal-magħżel fuq l-eżattezza tal-magni, konnessjonijiet li jżommu f'wiċċ l-ilma jintużaw l-aktar bejn ir-ras tal-imsin u l-magħżel tal-għodda tal-magni.
Hemm diversi forom strutturali għall-espansjoni radjali u l-aġġustament tal-kontrazzjoni tal-istrixxa tat-tħin tar-ras tal-imsin, inklużi manwali, pnewmatiċi u idrawliċi.
(2) Il-karatteristiċi tal-proċess u l-ambitu tal-applikazzjoni tal-imsin
1) Honing jista 'jikseb preċiżjoni dimensjonali u forma għolja, bi preċiżjoni tal-magni li tvarja minn IT7 sa IT6. L-iżbalji tat-tond u taċ-ċilindriċità tat-toqba jistgħu jiġu kkontrollati f'ċerta firxa, iżda l-imsin ma jistax itejjeb l-eżattezza pożizzjonali tat-toqba pproċessata.
2) Honing jista 'jikseb kwalità għolja tal-wiċċ, bi ħruxija tal-wiċċ Ra ta' 0.2 ~ 0.25 μ m. Il-fond tas-saff tad-difett metamorfiku fuq il-metall tal-wiċċ huwa estremament żgħir, li jvarja minn 2.5 sa 25 μ M.
3) Meta mqabbel mal-veloċità tat-tħin, għalkemm il-veloċità ċirkonferenzjali tar-ras tal-imsin mhix għolja (VC=16-60m/min), minħabba l-erja kbira ta 'kuntatt bejn l-istrixxa tar-ramel u l-biċċa tax-xogħol, il-veloċità reċiproka hija relattivament għoli (VA=8-20m/min), sabiex l-imsin għad għandu produttività ogħla.
Honing tintuża ħafna fil-produzzjoni fuq skala kbira għall-magni ta ' toqob ta ' preċiżjoni fit-toqob taċ-ċilindri tal-magna u apparati idrawliċi varji. Il-firxa tal-apertura hija ġeneralment jew akbar, u toqob fondi bi proporzjon ta 'tul għal dijametru akbar minn 10 jistgħu jiġu mmaxinjati. Madankollu, l-imsin mhuwiex adattat għall-mmaxinjar ta 'toqob fuq biċċiet tax-xogħol tal-metall mhux tal-ħadid b'plastiċità għolja, u lanqas għall-mmaxinjar ta' toqob b'keyways, toqob spline, eċċ.
ħamsa
Ġbid toqob
(1) Broaching u Broaching
Il-ġbid ta 'toqob huwa metodu ta' magni ta 'preċiżjoni ta' produttività għolja li jitwettaq bl-użu ta 'brotch iddisinjat apposta fuq magna tal-broaching. Hemm żewġ tipi ta 'magni tal-broaching: orizzontali u vertikali, b'magni orizzontali tal-broaching huma l-aktar komuni.
Waqt il-broaching, l-għodda tat-tqattigħ twettaq biss moviment lineari b'veloċità baxxa (moviment ewlieni). In-numru ta 'snien li l-għodda tat-tqattigħ għandha taħdem fuqhom fl-istess ħin ġeneralment m'għandux ikun inqas minn 3, inkella l-għodda tat-tqattigħ mhux se taħdem bla xkiel u tista' tipproduċi ripples ċirkolari fuq il-wiċċ tal-biċċa tax-xogħol. Sabiex tiġi evitata forza eċċessiva tat-tqattigħ li tista 'tikkawża l-breaching, in-numru ta' snien fuq l-għodda tax-xogħol ġeneralment m'għandux jaqbeż 6-8 waqt il-broaching.
Hemm tliet metodi ta’ qtugħ differenti għall-ibżagħ, li huma deskritti kif ġej:
1) Il-karatteristika tal-broaching f'saffi hija li l-broach sekwenzjali jaqta 'l-allowance tal-magni tal-biċċa tax-xogħol saff b'saff. Sabiex jiġi ffaċilitat it-tkissir taċ-ċippa, hemm skanalaturi tas-separazzjoni taċ-ċippa interlocking fuq is-snien tal-qtugħ. Broach iddisinjat skond metodu ta 'qtugħ f'saffi jissejjaħ broach regolari.
2) Il-karatteristika tat-tidwir tal-blokki hija li kull saff ta 'metall fuq il-wiċċ bil-makna jinqata' minn sett ta 'snien (ġeneralment komposti minn 2-3 snien f'kull grupp) li huma bażikament l-istess daqs iżda interlocked ma' xulxin . Kull xafra tneħħi biss porzjon ta 'saff ta' metall. Brocca ddisinjata skont il-metodu tal-qtugħ tal-blokka tissejjaħ broach tat-tqattigħ tar-roti.
3) Il-metodu ta 'broaching komprensiv jgħaqqad il-vantaġġi ta' broaching f'saffi u blokk. Il-parti tat-tqattigħ mhux maħduma tadotta broaching tal-blokki, filwaqt li l-parti tat-tqattigħ multa tadotta broaching f'saffi. Dan jista 'mhux biss iqassar it-tul tal-broach, itejjeb il-produttività, iżda wkoll jikseb kwalità tal-wiċċ aħjar. Broċċa ddisinjata skont metodu ta 'qtugħ komprensiv tissejjaħ broach komprensiva.
(2) Il-karatteristiċi tal-proċess u l-ambitu tal-applikazzjoni tat-toqob tal-ġbid
1) Broach hija għodda b'ħafna truf li tista 'tlesti b'mod sekwenzjali l-magni mhux maħduma, il-magni ta' preċiżjoni u l-irfinar ta 'toqob f'daqqa ta' qtugħ waħda, li tirriżulta f'effiċjenza għolja fil-produzzjoni.
2) L-eżattezza tal-ġbid tat-toqba tiddependi prinċipalment fuq l-eżattezza tal-broach. Taħt kundizzjonijiet normali, l-eżattezza tal-ġbid tat-toqba tista 'tilħaq IT9 ~ IT7, u l-ħruxija tal-wiċċ Ra tista' tilħaq 6.3 ~ 1.6 μ M.
3) Meta tiġbed toqob, il-biċċa tax-xogħol hija pożizzjonata mit-toqba pproċessata nnifisha (il-parti ewlenija tal-għodda tat-tqattigħ hija l-komponent tal-ippożizzjonar tal-biċċa tax-xogħol), u huwa diffiċli li tiġi żgurata l-eżattezza tal-pożizzjoni reċiproka bejn it-toqba u uċuħ oħra meta tiġbed toqob; Għall-magni ta 'partijiet li jduru b'rekwiżiti ta' koassjalità fuq l-uċuħ ta 'ġewwa u ta' barra, ħafna drabi huwa meħtieġ li l-ewwel tiġbed toqob u mbagħad tuża t-toqob bħala r-referenza tal-pożizzjonament għall-magni uċuħ oħra.
4) Broaches jistgħu mhux biss jipproċessaw toqob ċirkolari, iżda wkoll jiffurmaw toqob u toqob spline.
5) Broaches huma għodod tal-qtugħ ta 'daqs fiss b'forom kumplessi u prezzijiet għaljin, li mhumiex adattati għall-magni ta' toqob kbar.
It-toqob tal-ġbid huma komunement użati fil-produzzjoni tal-massa biex jipproċessaw daqsijiet ta 'apertura ta' Ф Toqob permezz ta 'partijiet żgħar u ta' daqs medju b'dijametru ta '10-80mm u fond ta' toqba li ma jaqbiżx 5 darbiet l-apertura.


